Kurz gesagt
Taktplanung ist eine Methode der Produktions- und Projektplanung, bei der Arbeiten in gleichmäßige Zeitabschnitte (Takte) gegliedert werden, um einen stabilen, transparenten Arbeitsfluss zu erreichen. Die Taktzeit wird berechnet als verfügbare Nettoarbeitszeit geteilt durch die benötigte Menge. Der größte Nutzen entsteht nicht durch einen detaillierten Terminplan, sondern durch einen verlässlichen Arbeitsrhythmus mit schnellen Rückmeldungen aus der Ausführung.
Ein Rohbaugeschoss ist fertig, aber der Trockenbauer kann nicht anfangen, weil die Elektroleitungen noch offen sind. Das nächste Geschoss wartet auf die Kranzeiten. Und der Fliesenleger steht seit zwei Tagen mit voller Bezahlung auf der Baustelle. Wenn Ihnen dieses Bild bekannt vorkommt, fehlt Ihrer Ablaufplanung vermutlich ein Takt.
Taktplanung ist eine Methode der Produktions- und Projektplanung, bei der Arbeiten in gleichmäßige Zeitabschnitte gegliedert werden. Ziel ist ein stabiler, transparenter Arbeitsfluss mit möglichst wenig Wartezeit, Überlastung und unfertiger Arbeit. Die Methode stammt aus der industriellen Serienproduktion und wird heute besonders im Lean Construction eingesetzt.
In diesem Artikel erfahren Sie, wie Sie eine Taktzeit berechnen, wie Sie Taktbereiche und Arbeitspakete definieren und welche Fehler Taktpläne regelmäßig zum Scheitern bringen. Mit konkreten Zahlen und Beispielen, die Sie direkt auf Ihr Projekt übertragen können.
Die Taktzeit ist eine Vorgabe aus dem Bedarf (Nettoarbeitszeit ÷ benötigte Menge), nicht die Dauer eines Arbeitsschritts – diese beiden Größen konsequent zu tr…
Bilden Sie Taktbereiche mit möglichst gleichmäßigen Arbeitsmengen: Stark unterschiedliche Bereiche führen zu schwankender Belastung und kippenden Takten.
Definieren Sie Übergabekriterien so konkret, dass „fast fertig“ keine Übergabe ist – das nachfolgende Team braucht einen vollständig freigegebenen Bereich.
Setzen Sie Puffer gezielt an Stellen mit unvermeidbaren Schwankungen, nicht als Sicherheitsaufschlag in jedem Arbeitspaket – sonst verlängern Sie die Gesamtdau…
Unterscheiden Sie bei Abweichungen zwischen einmaligen Störungen und systematischen Planungsfehlern – erst die Ursachenanalyse entscheidet über die richtige Ma…
Was ist Taktplanung wirklich – und was sie von normaler Terminplanung unterscheidet
Taktplanung ist eine Methode der Produktions- und Projektplanung, bei der Arbeiten in gleichmäßige Zeitabschnitte – sogenannte Takte – gegliedert werden. Das klingt zunächst wie ein Terminplan mit anderen Worten. Ist es aber nicht. Der entscheidende Unterschied: Ein Terminplan ordnet Vorgängen Daten zu. Ein Taktplan schafft einen Rhythmus, an dem sich alle Beteiligten orientieren.
Denken Sie an einen Zugverkehr. Der Zug fährt im festen Takt von Station zu Station. Die Fahrgäste wissen, wann sie da sein müssen. Die Stationen wissen, wann sie belastet werden. Niemand muss für jede Fahrt neu verhandeln. Genau dieses Prinzip überträgt die Taktplanung auf Produktion und Baustelle: Teams durchlaufen in einer festgelegten Reihenfolge – dem sogenannten Produktionszug – räumlich abgegrenzte Taktbereiche.
Warum dieser Unterschied praktisch wichtig ist: Ein Terminplan wird meist zentral gepflegt und den Ausführenden mitgeteilt. Ein Taktplan funktioniert nur, wenn alle Beteiligten den Rhythmus verinnerlichen – er ist eine gemeinsame Arbeitsvereinbarung, kein Verwaltungsdokument. Das ist zugleich sein größter Vorteil und sein größter Aufwand: Sie investieren mehr in die Abstimmung, bekommen dafür aber Vorhersehbarkeit zurück, die sich in weniger Wartezeiten und geringeren Beständen unfertiger Arbeit bezahlt macht.
Dabei gilt eine Besonderheit im Bauwesen: In der Serienproduktion bewegt sich das Produkt durch stationäre Arbeitsplätze. Auf der Baustelle ist es umgekehrt. Das Gebäude bleibt stehen, die Teams wandern durch die Bereiche. Das Bild vom Produktionszug stimmt trotzdem – nur die Richtung der Bewegung kehrt sich um. Daraus folgt eine Konsequenz, die viele Planer unterschätzen: Die Logistik muss zum Takt passen. In der Fabrik kommt das Material zum Arbeitsplatz, auf der Baustelle muss das Material im richtigen Taktbereich bereitstehen, bevor das Team eintrifft.
Ein Gantt-Diagramm kann einen solchen Ablauf zwar darstellen. Es betont aber Daten und Balkenlängen, nicht den Rhythmus und die räumliche Bewegung. Genau deshalb ist die Antwort auf die Frage „Ist Taktplanung dasselbe wie ein Gantt-Diagramm?“ ein klares Nein – auch wenn viele Softwaretools heute beides kombinieren. Als Faustregel für die Praxis: Wenn Ihr Plan niemandem auf einen Blick zeigt, welches Team morgen in welchem Bereich arbeitet, ist es noch kein Taktplan.
Taktplanung Software
Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Taktzeit, Zykluszeit, Durchlaufzeit: Die drei Kennzahlen, die Sie sauber trennen müssen
Die Taktzeit beschreibt, in welchem zeitlichen Abstand eine Einheit fertiggestellt werden muss, damit die Nachfrage erfüllt wird. Sie ist eine Vorgabe aus dem Bedarf – keine Messung aus der Ausführung. Die Formel lautet:
Taktzeit = verfügbare Nettoarbeitszeit ÷ benötigte Menge
Ein Beispiel mit echten Zahlen: Stehen pro Schicht 420 Minuten Nettoarbeitszeit zur Verfügung und werden 140 Einheiten benötigt, beträgt die Taktzeit drei Minuten je Einheit. Diese drei Minuten sagen nichts darüber, wie lange ein Arbeitsschritt tatsächlich dauert – nur, in welchem Rhythmus eine Einheit das System verlassen muss.
Die Zykluszeit dagegen bezeichnet den tatsächlichen Abstand zwischen zwei fertiggestellten Einheiten an einem Prozessschritt. Und die Durchlaufzeit umfasst die gesamte Zeit einer Einheit im Prozess, einschließlich Bearbeitung, Transport und Wartezeiten. Drei Begriffe, drei Bedeutungen – und in der Praxis werden sie ständig verwechselt.
| Kennzahl | Was sie beschreibt | Typische Frage |
|---|---|---|
| Taktzeit | Erforderlicher Fertigstellungsrhythmus (Vorgabe) | Wie schnell müssen wir liefern? |
| Zykluszeit | Tatsächlicher Abstand zwischen zwei fertigen Einheiten (Messung) | Wie schnell liefern wir wirklich? |
| Durchlaufzeit | Gesamtzeit einer Einheit im Prozess inklusive Wartezeiten | Wie lange dauert der ganze Weg? |
Warum diese Trennung mehr als Terminologie ist: Die drei Kennzahlen zusammen ergeben eine Diagnose-Logik. Liegt die Zykluszeit über der Taktzeit, liefern Sie zu langsam – die Kapazität reicht nicht. Liegt sie deutlich darunter, produzieren Sie schneller als nötig und bauen unnötige Bestände auf, während anderswo Ressourcen fehlen. Ist die Taktzeit kurz, die Durchlaufzeit aber lang, liegt das Problem nicht in der Geschwindigkeit der Arbeitsschritte, sondern in den Wartezeiten dazwischen – dann hilft schnelleres Arbeiten niemandem, dann müssen die Übergaben und Abhängigkeiten verbessert werden.
Der häufigste Fehler: Planer verwechseln die Taktzeit mit der Bearbeitungszeit. Ein konkretes Szenario: Ein Möbelmonteur braucht im Schnitt fünf Minuten pro Einheit, der Kunde erwartet aber einen Takt von drei Minuten. Nach drei Minuten ist keine Einheit fertig – die Lücke wächst mit jeder Einheit, und nach einer Stunde fehlen bereits acht Einheiten. Dann helfen nur Prozessverbesserungen, Parallelisierung oder zusätzliche Ressourcen – nicht der Wunsch, es möge schneller gehen. Merksatz für die Praxis: Erst Taktzeit aus dem Bedarf berechnen, dann Zykluszeiten messen, dann die Differenz interpretieren – niemals umgekehrt.

6-Minuten Erfolgsjournal – #1 Tagesplaner 2026 für Fokus & Motivation – Undatierter To Do Planer – Erfolgstagebuch für gelassene Zielerreichung
- Set and Achieve Goals: Clear daily and weekly targets
- Enhance Clarity and Focus: Reduce stress with mindfulness strategies
- Scientifically Proven Design: Used by companies for self-organization
Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Taktbereiche und Arbeitspakete so schneiden, dass der Plan hält
Ein Taktbereich ist ein räumlich oder organisatorisch abgegrenzter Abschnitt, in dem ein Arbeitspaket ausgeführt wird. Im Bauwesen können das Wohnungen, Räume, Geschosse oder Fassadenabschnitte sein. Die Kunst besteht darin, Bereiche zu bilden, die möglichst vergleichbare Arbeitsmengen enthalten – denn der Takt richtet sich nach dem langsamsten Bereich, nicht nach dem Durchschnitt.
Warum das so wichtig ist? Stellen Sie sich ein Geschoss mit sechs identischen Wohnungen vor, das als ein einziger Taktbereich geplant wird – plus einem Sonderebereich mit Nasszellen und Installation. Der Sonderebereich dauert doppelt so lange wie die Wohnungen. Das gesamte Team wartet auf ihn. Der Takt kippt. Besser wäre es, den Sonderebereich in eigene kleinere Takte zu zerlegen oder ihm zusätzliches Personal zuzuordnen. Rechnen Sie das einmal nach: Wenn die Wohnungen je 40 Mannstunden brauchen, der Sonderebereich aber 120, dann bestimmt der Sonderebereich die Taktlänge – und in den Wohnungen liegen permanent 50 Prozent der Kapazität brach. Die Ungleichheit eines einzigen Bereichs kann also die Produktivität des gesamten Zugs drücken.
Für jeden Takt werden klar definierte Arbeitspakete mit Leistungen, Ressourcen, Qualitätsanforderungen und Übergabekriterien festgelegt. Ein Arbeitspaket muss innerhalb des vorgesehenen Takts zuverlässig abgeschlossen werden können. „Fast fertig“ ist dabei keine Übergabe – das nachfolgende Team braucht einen vollständig freigegebenen Bereich. Praktisch bewährt sich hier die Regel, Übergabekriterien als prüfbare Checkliste zu formulieren, die das abgebende Gewerk selbst abzeichnet: „Elektroinstallation Unterputz geprüft und freigegeben“ statt „Elektro im Wesentlichen fertig“. Das klingt spitzfindig, entscheidet aber täglich, ob der Produktionszug fährt oder steht.
Vier Kriterien helfen bei der Gestaltung von Taktbereichen:
- Abgrenzbarkeit: Jeder Bereich muss eindeutig identifizierbar sein (z. B. Wohnung 3, Achse C–F, 2. OG). Wenn Sie einen Bereich am Plan nicht eindeutig zeigen können, kann ihn auch kein Team eindeutig abarbeiten.
- Gleichmäßigkeit: Ähnliche Mengen je Bereich verhindern schwankende Belastung. Faustregel: Die Arbeitsmengen der Bereiche sollten um nicht mehr als etwa 20 Prozent vom Mittel abweichen – sonst lieber neu schneiden.
- Arbeitsfähigkeit: Zugänglichkeit, Logistikflächen und ungestörter Team-Einsatz müssen gewährleistet sein. Der beste Bereich nützt nichts, wenn zwei Teams sich dort gegenseitig blockieren.
- Klare Übergabekriterien: Definierte Prüfmerkmale, keine Grauzonen zwischen Gewerken. Jede Grauzone wird später als Wartezeit bezahlt.
Die Taktfolge legt anschließend fest, in welcher Reihenfolge die Teams die Bereiche durchlaufen. Erst wenn Bereiche, Pakete und Reihenfolge zusammenpassen, entsteht der transparente Arbeitsfluss, der das Ziel der Methode ist. Ein bewährter Praxistest dafür: Zeichnen Sie den Zug als Matrix (Teams auf der einen Achse, Taktbereiche auf der anderen). Wenn ein Team in einem Takt keine eindeutige Zelle hat oder zwei Teams dieselbe Zelle beanspruchen, ist der Plan noch nicht reif für die Ausführung.
Dienstplanung im stationären Pflegedienst: Methoden, Tools und Fallbeispiele
Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
In 9 Schritten zur stabilen Taktplanung: So gehen Sie vor
Ein stabiler Taktplan entsteht nicht am Schreibtisch, sondern im Dialog zwischen Planung und Ausführung. Bewährt hat sich folgendes Vorgehen in neun Schritten:
- Prozess und Bedarf analysieren: Leistungen, Mengen, Abhängigkeiten, verfügbare Arbeitszeit und gewünschte Fertigstellung bestimmen. Nutzen Sie dafür reale Ist-Zeiten aus abgeschlossenen Projekten oder kurze Vorstudien – geplante Sollzeiten ohne Messbasis sind die häufigste Quelle gescheiterter Taktpläne. Warum das entscheidend ist: Jede spätere Entscheidung – Taktlänge, Teamgröße, Materialdisposition – erbt die Fehler dieses Schritts. Ein Beispiel: Wer die Trockenbauzeit je Wohnung mit 30 statt real 45 Mannstunden ansetzt, plant automatisch einen Takt, der in jedem Bereich kippt – und sucht den Fehler danach monatelang in der Ausführung statt in der Kalkulation.
- Taktbereiche bilden: Vergleichbare und sinnvoll abgrenzbare Arbeitszonen definieren. Der Maßstab dabei: Die Bereiche müssen vom gleichen Team in etwa gleicher Zeit abarbeitbar sein. Ein konkretes Beispiel: Bei einem Rohbau mit vier Geschossen à sechs Wohnungen sind die Geschosse keine guten Taktbereiche, wenn eines davon ein Staffelgeschoss mit reduzierter Wohnungsanzahl enthält – dann schneiden Sie besser vertikal nach Achsen, sodass jeder Bereich gleiche Grundflächen enthält.
- Arbeitspakete strukturieren: Leistungen so bündeln, dass sie innerhalb eines Takts abgeschlossen werden können. Das impliziert eine wichtige Regel: Die Taktlänge begrenzt die Paketgröße – nicht umgekehrt. Ein Paket, das den Rahmen sprengt, wird geteilt oder parallelisiert. Beispiel: „Elektroinstallation komplett Wohnung 4“ ist ein Paket; „Elektroinstallation komplett Geschoss“ ist keins, wenn der Takt nur eine Woche beträgt und das Geschoss 40 Mannstunden Elektro enthält.
- Taktzeit festlegen: Kundentakt, Projektziele, Kapazitäten und praktische Randbedingungen berücksichtigen. Die Taktzeit ist der Hebel zwischen Lieferfähigkeit und Überlastung: Ein zu kurzer Takt erzwingt ständige Sondereinsätze, ein zu langer verlängert die Gesamtdauer und bindet Kapazität. Rechenbeispiel: Bei 24 Wohnungen und 12 Wochen Bauzeit mit vier Teams ergibt sich ein Wochentakt mit zwei Wohnungen je Team und Takt – das ist dann der Rahmen, in dem alle Arbeitspakete passen müssen.
- Kapazitäten abgleichen: Personal, Maschinen, Material und Flächen an die erforderliche Leistung anpassen. Der Punkt, der hier meistens unterschätzt wird: Nicht die Durchschnitts-, sondern die Spitzenbelastung entscheidet. Beispiel: Wenn drei Gewerke im selben Taktfenster Kranzeiten brauchen, ist die nominelle Kranverfügbarkeit irrelevant – entscheidend ist, wie viele Hubvorgänge pro Taktstunde tatsächlich bedient werden können.
- Ablauf synchronisieren: Abhängigkeiten, Übergaben und Bewegungsrichtung der Teams festlegen. Das Ziel ist ein fließender Zug ohne Gegenausweichen: Team A verlässt Wohnung 3 im selben Takt, in dem Team B sie betritt. Praktisch heißt das, die Arbeitspakete so anzuordnen, dass die Übergabekriterien des einen exakt den Startvoraussetzungen des anderen entsprechen – jede Lücke dazwischen wird als Wartezeit bezahlt.
- Puffer bewusst planen: Kritische Schwankungen absichern, ohne Probleme durch übermäßige Reserven zu verdecken. Der Trade-off: Puffer kosten Dauer und Kapazität, kaufen aber Stabilität – sie gehören daher nur dorthin, wo Schwankungen realistisch sind und nicht wirtschaftlich beseitigt werden können.
- Ausführung steuern: Fortschritt und Abweichungen regelmäßig visualisieren und besprechen. Eine kurze Taktüberschreitung, die am Tag 2 sichtbar wird, kostet eine Entscheidung – dieselbe Abweichung, die erst nach zwei Wochen auffällt, kostet den ganzen Zug. Genau deshalb ist dieser Schritt kein Kontrollakt, sondern die Versicherungsprämie für alles zuvor Geplante.
- Plan kontinuierlich verbessern: Ist-Zeiten und Störungsursachen in die nächste Planung einarbeiten. Der Grund, warum dieser Schritt oft übersprungen wird: Er bringt keinen sichtbaren Fortschritt im laufenden Projekt. Sein Nutzen zahlt sich erst im nächsten aus – ein Team, das nach zehn Takten seine Schätzwerte durch gemessene Zeiten ersetzt hat, plant das Folgeprojekt messbar genauer.
Zu Schritt 4 ein konkretes Beispiel: Ein Ausbauprojekt mit 24 Wohnungen soll in 12 Wochen fertiggestellt werden. Stehen vier Teams zur Verfügung, ergibt sich rechnerisch eine Taktfolge von etwa zwei Wohnungen pro Woche und Team – vorausgesetzt, die Mengen je Wohnung sind vergleichbar. Weichen sie stark ab, müssen die Bereiche neu zugeschnitten werden, bevor die Taktzeit überhaupt festgelegt wird. Wichtig ist die Reihenfolge der Entscheidungen: Erst Bereiche schneiden, dann Taktzeit berechnen, dann Kapazität prüfen. Wer die Taktzeit zuerst festlegt und die Bereiche danach zurechtbiegt, optimiert auf dem Papier – und bezahlt es später in Wartezeiten.
Besonders Schritt 7 verdient Aufmerksamkeit: Puffer sind notwendig, aber sie müssen gezielt sitzen. Unsystematische Sicherheitsaufschläge in jedem Arbeitspaket verlängern die Gesamtdauer und verdecken Probleme, statt sie sichtbar zu machen. Setzen Sie Puffer dorthin, wo Schwankungen nicht wirtschaftlich beseitigt werden können – etwa Wetterexposition an der Fassade oder Lieferzeiten kritischer Vorfertigteile. Ein praktischer Ansatz: Führen Sie in den ersten Takten ein einfaches Störungsprotokoll. Nach drei bis vier Takten sehen Sie, wo Schwankungen tatsächlich entstehen – und genau dort gehört der Puffer hin, nicht überall.
TAKT PLANUNG: LEAN CONSTRUCTION PLANUNG MIT TAKT PRODUCTION SYSTEM® UND LAST PLANNER® (The Art of the Builder, Band 25)
Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Die 8 Fehler, die Taktpläne regelmäßig kippen lassen
Die meisten gescheiterten Taktpläne scheitern nicht an der Methode, sondern an denselben wiederkehrenden Fehlern. Wer sie kennt, erkennt sie früh – und kann gegensteuern.
- Taktzeit mit Bearbeitungszeit verwechseln: Die Taktzeit gibt den erforderlichen Rhythmus vor, nicht die Dauer eines einzelnen Schritts. Wer die Bearbeitungszeit als Taktzeit deklariert, plant die Nachfrage weg – und wundert sich später über Terminverzug.
- Zu große oder ungleichmäßige Bereiche: Stark unterschiedliche Mengen führen zu schwankender Belastung und häufigen Taktüberschreitungen. Beispiel: Ein Geschoss als ein Taktbereich mit acht Wohnungen sieht im Plan ordentlich aus – solange bis eine Verspätung gleich das ganze Geschoss betrifft statt nur einen Bereich.
- Zu optimistische Leistungsannahmen: Wunschwerte ohne belastbare Mengen- und Zeitdaten erzeugen einen Plan, der schon unter normalen Bedingungen instabil ist. Realistisch planen heißt: mit Ist-Zeiten aus vergleichbaren Projekten rechnen, nicht mit den Zeiten, die der Zeitdruck vorgibt.
- Fehlende Einbindung der Ausführenden: Poliere, Vorarbeiter und Gewerke verfügen über das entscheidende Prozesswissen – ohne sie planen Sie an der Realität vorbei. Ein erfahrener Polier weiß oft aus dem Kopf, dass ein bestimmtes Deckensystem 30 Prozent länger dauert als der Kalkulationsansatz – dieses Wissen muss in den Plan, bevor er gilt.
- Keine klaren Übergabekriterien: Ohne definierte Freigaben blockieren sich Gewerke gegenseitig. Die typische Eskalation: Der Trockenbauer beginnt „vorab“, der Elektriker muss nacharbeiten, beide schieben sich die Folgekosten zu.
- Überlastete Engpässe: Wer nur den Gesamtprozess betrachtet, übersieht kapazitätskritische Einzelschritte. Beispiel: Ein einzelner Kran bedient fünf parallel laufende Takte – der Plan ist auf dem Papier synchron, in der Realität entscheidet die Kranreihenfolge.
- Ungeplante Logistik: Fehlendes Material, blockierte Wege oder fehlende Geräte stoppen einen ansonsten realistischen Plan vollständig. Faustregel: Material muss im Taktbereich sein, bevor das Team eintrifft – nicht auf dem Weg dorthin.
- Zu starre Umsetzung: Ein Taktplan schafft Verbindlichkeit, muss aber bei dauerhaften Änderungen von Mengen oder Kapazitäten angepasst werden. Ein Plan, der nach zwei Monaten Realität nicht mehr abbildet, verliert seine Steuerungsfunktion – und damit seinen einzigen echten Nutzen.
Ein Beispiel zum letzten Punkt: Ein Gewerk bleibt zwei Tage im Takt zurück. Die falsche Reaktion wäre, sofort überall Überstunden anzuordnen. Die richtige Frage lautet: Ist das eine einmalige Störung oder ein systematischer Planungsfehler? Erst nach der Ursachenanalyse entscheiden Sie, ob Sie Ressourcen umverteilen, Arbeitspakete teilen oder Ersatzaufgaben aktivieren. Nicht jede Abweichung verdient Mehrarbeit.
Als Entscheidungsregel für den Alltag: Eine einzelne Taktüberschreitung ist ein Ereignis – notieren, kompensieren, weiterfahren. Dieselbe Abweichung in drei aufeinanderfolgenden Takten ist ein Signal – dann gehört der Plan zurück auf den Tisch, nicht mehr Überstunden ins Budget.
Taktplanung beseitigt Variabilität nicht – sie macht ihre Auswirkungen schneller sichtbar. Genau darin liegt ihr Wert.
Was Sie messen sollten: Kennzahlen, die Taktpläne ehrlich machen
Ein Taktplan ohne Messgröße ist ein Wunschzettel. Erst die regelmäßige Kontrolle ausgewählter Kennzahlen zeigt, ob der Rhythmus trägt. Bewährt haben sich: Einhaltung der Taktzeit, Fertigstellungsgrad je Takt, Durchlaufzeit, Termintreue, Warte- und Stillstandszeiten, Bestand an unfertiger Arbeit, Nacharbeitsquote, Kapazitätsauslastung sowie Häufigkeit und Ursachen von Taktunterbrechungen.
Messen Sie nicht alles gleichzeitig. Für den Start genügen drei Werte: Takteinhaltung (Wurde der Bereich im geplanten Zeitfenster freigegeben?), Wartezeit der Teams und Bestand unfertiger Arbeit. Diese drei deckt die meisten Probleme auf – der Bestand an unfertiger Arbeit ist dabei der ehrlichste Indikator, weil er Wartezeiten sichtbar macht, bevor sie in Termindruck umschlagen.
Dabei gilt eine häufig ignorierte Erkenntnis: Eine hohe Auslastung jedes einzelnen Teams ist nicht automatisch optimal. Wichtiger ist ein stabiler Gesamtfluss. Lokale Maximalauslastung erzeugt Warteschlangen – und Warteschlangen verlängern die Durchlaufzeit des gesamten Systems. Ein Team, das zu 100 Prozent ausgelastet ist, hat keine Kapazität, eine Störung aufzufangen. Die Abwägung lautet: Jedes Prozent geplanter Reserve kostet kurzfristig Produktivität, kauft aber Widerstandsfähigkeit ein. In Umgebungen mit hoher Variabilität ist das ein guter Deal; in stabilen, wiederholbaren Prozessen eher nicht.
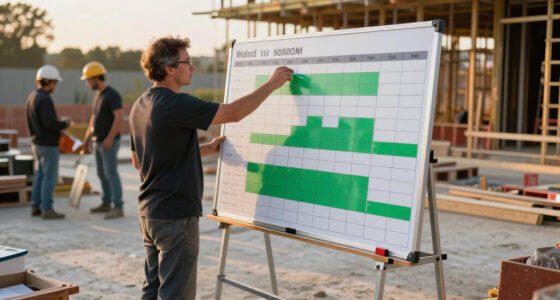
Praktisch funktioniert das am besten mit täglichen oder wöchentlichen Steuerungsrunden direkt an der Plantafel: Ist der Takt gehalten? Wo wurde abgewichen? Was war die Ursache? Halten Sie diese Runden auf 15 Minuten und drei Fragen begrenzt – daraus wird eine Steuerungsroutine, kein Projektmeeting. Im Lean Construction werden dafür drei Ebenen unterschieden: die Taktplanung als Grundstruktur, die Taktsteuerung als kurzfristige Kontrolle während der Ausführung und die kontinuierliche Verbesserung als systematische Beseitigung wiederkehrender Störungsursachen. Ein Beispiel für die dritte Ebene: Wenn das Störungsprotokoll zeigt, dass 60 Prozent der Verzögerungen auf verspätete Materiallieferungen zurückgehen, ist die wirksamste „Verbesserung“ keine schnellere Arbeitsweise, sondern ein Lieferabruf im Wochentakt.
Digitale Werkzeuge – cloudbasierte Plantafeln, mobile Apps, BIM-Anbindung und 4D-Planung – machen den Soll-Ist-Vergleich heute deutlich einfacher als statische Tabellen oder Papierpläne. Aber eines sollten Sie dabei nicht vergessen: Digitale Werkzeuge ersetzen weder verlässliche Ausgangsdaten noch die gemeinsame Planung durch die Beteiligten. Eine App zeigt nur ehrlich, was Sie hineingegeben haben.
Häufige Fragen
Wie wird die richtige Taktzeit berechnet?
In der Produktion wird die Taktzeit meist aus Nettoarbeitszeit und Nachfrage berechnet: Taktzeit = verfügbare Nettoarbeitszeit ÷ benötigte Menge. In Projekten oder auf Baustellen fließen zusätzlich Mengen, verfügbare Teams, räumliche Bedingungen, Meilensteine und Prozessabhängigkeiten in die Festlegung ein.
Was passiert, wenn die Bearbeitungszeit länger als die Taktzeit ist?
Dann reicht die vorhandene Kapazität nicht aus. Mögliche Maßnahmen sind Prozessverbesserungen, eine andere Aufgabenverteilung, zusätzliche Ressourcen, Parallelisierung oder eine Anpassung der Taktstruktur. Was nicht funktioniert: einfach weiterplanen und hoffen – der Takt wird die Lücke schonungslos aufdecken.
Welche Taktlänge ist sinnvoll?
Einen universellen Idealwert gibt es nicht. Kurze Takte ermöglichen schnelle Rückmeldungen, erhöhen aber den Koordinationsaufwand. Lange Takte sind leichter zu verwalten, machen Abweichungen jedoch erst später sichtbar. Wählen Sie die Länge abhängig von Teamstärke, Mengen je Bereich und der Geschwindigkeit, mit der Sie auf Störungen reagieren müssen.
Braucht Taktplanung Puffer?
In variablen Prozessen meist ja. Puffer sollten gezielt dort eingesetzt werden, wo Schwankungen nicht wirtschaftlich beseitigt werden können. Unsystematische Sicherheitsaufschläge in jedem Arbeitspaket verlängern dagegen die Gesamtdauer und verdecken Probleme, statt sie sichtbar zu machen.
Wann lohnt sich Taktplanung nicht?
Weniger geeignet ist die Methode, wenn Abläufe kaum wiederholbar sind, Arbeitsinhalte nicht sinnvoll abgegrenzt werden können oder sich Anforderungen permanent grundlegend ändern. Auch in diesen Fällen können einzelne Prinzipien – Visualisierung, Kapazitätsabgleich, standardisierte Übergaben – dennoch nützlich bleiben.
Wer sollte an der Taktplanung beteiligt sein?
Neben Arbeitsvorbereitung und Projektleitung sollten diejenigen teilnehmen, die den Ablauf tatsächlich ausführen oder unmittelbar unterstützen: Produktionsteams, Bauleitung, Poliere, Nachunternehmer, Logistik, Qualitätssicherung und gegebenenfalls Planung oder Einkauf. Ohne das Prozesswissen der Ausführenden planen Sie an der Realität vorbei.
Unser Fazit
Der perfekte Taktplan existiert nicht – und er ist auch nicht das Ziel. Erfolgreiche Taktplanung verbindet Zeit, Raum, Arbeitsmenge und Kapazität zu einem gemeinsamen Produktionsrhythmus, der von realistischen Daten, frühzeitiger Zusammenarbeit und klaren Übergaben getragen wird. Wenn Sie nur eine Sache mitnehmen: Ein stabiler Ablauf, in dem Abweichungen schnell erkannt und systematisch verbessert werden, schlägt jeden Detailplan, der beim ersten Störfall in sich zusammenfällt.
Starten Sie klein. Wählen Sie einen überschaubaren Pilotbereich, erheben Sie Mengen und Ist-Zeiten, definieren Sie Arbeitspakete gemeinsam mit den Ausführenden – und werten Sie die Ergebnisse regelmäßig aus. Der Takt, den Sie dort etablieren, trägt anschließend das gesamte Projekt.
Hinweis: Dieser Beitrag dient der allgemeinen Information und ersetzt keine Rechtsberatung im Einzelfall. Maßgeblich sind Ihr Vertrag, die jeweils gültigen Normen und Vorschriften sowie die zuständigen Stellen.